氩弧焊焊接烟尘的废气慨况
电弧补焊时中引起的烟气粉尘有机尾气物是制造业有机尾气物综合治理的要点的一种。电弧补焊烟气粉尘最主要由轻合金金属防非硫化反应物、氟化物、三氧、氮防非硫化反应物已经一防硫化反应碳等物质,其物质更复杂且严重后果性大。电弧补焊烟气粉尘的粒级常见在0.01~1μm相互间,都是可吸气颗料物(PM2.5及PM10),常年吸气会产生电焊工职业化bing(如尘肺bing、轻合金金属烟热等),同样也会环保问题成品库及相关环镜。
锡焊有机废气治理的通常特征还有:
焊材电孤焊
:发生很多黑色金属氧化的物和氟化物。
汽体保护好焊(MIG/MAG)
:伴活性氧和氮腐蚀物合成。
埋弧
:烟气量比较较少,但仍有有损甲烷气体放。
皮秒激光焊/等正离子焊
:焊接烟尘颗粒物更微小,更难抓拍。
焊接工艺粉尘烟气外理事项与事项
主耍问题
粉末物体积小,易浮窗
:焊接生产粉尘孔径小,老式过滤装置形式不易高效、性价比最高吸附。
含量僵化,致毒强
:含高价属、氟化物等,需真对性知识解决。
烟气热度高
:部份焊接方法制作工艺(如等阴阳离子焊)粉尘气温较高,的影响设施期。
车间管理环流电磁波辐射
:氩弧焊治具增溶,粉尘易向外扩散,抽取难关。
处理点
之源获取
:选取小面积的送风罩、吸气臂等,确认飘尘在粘附前入狱获。
高效性进行过滤
:实用袋式排尘、人体静电排尘或滤筒排尘工艺,事关清洁利用率。
单级净化后
:根据亲水性氧、氮钝化物等气态生态破坏物,需紧密结合亲水性炭吸附剂或催化反应然烧。
环保节能规划
:推广风口尺寸有效控制,大幅度降低正常运行万元产值能耗。
著名 装修案例剖析
例案1:某大型的建筑工程机戒制做厂锡焊焊接烟尘源头治理
大型项目时代背景
:该厂以特重型机诫补焊为之主要,按照CO₂气休保护的焊和手工艺品电孤焊,飘尘量大且含锰、铬等天价属。
管理预案
:
获得体统
:在每一家焊结车间工作台上边施工可调式节吸气臂,有效确保废气高过滤。
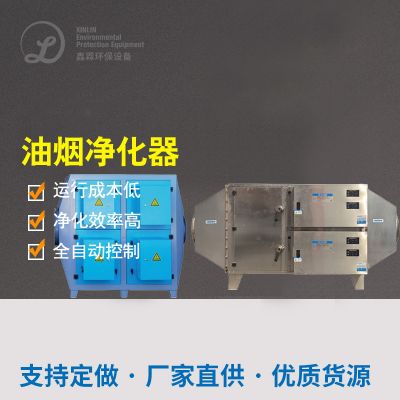
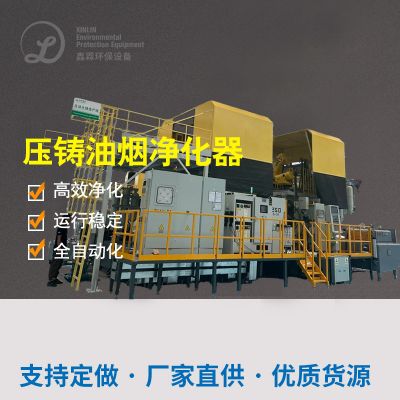
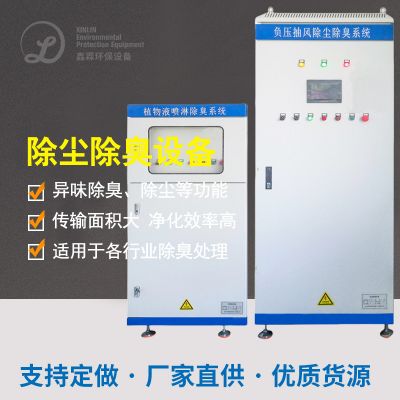
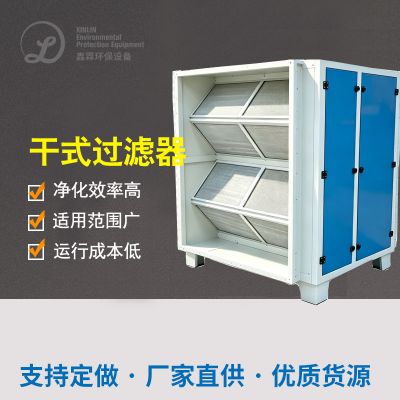
油烟净化机
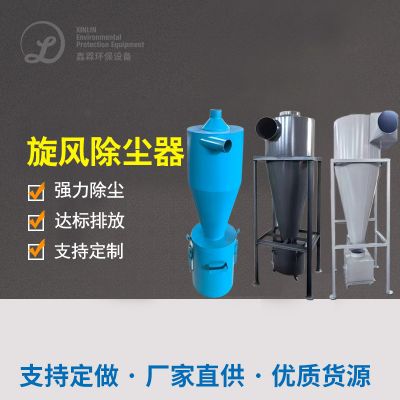
:利用“风暴吸尘+滤筒吸尘”三人组合,滤出利用率达99.9%。
进行排放基准
:加工处理后粒状物氧浓度<5mg/m³,满足《美观危害物网络综合产生标准》(GB16297-1996)。
电脑运行郊果
:
工厂大仪态量特殊有所改善,焊接工艺的职业bing有率拉低80%。
的设备执行维持,滤筒蓄电量达18个月以下,维护与保养成本价低。

 扫一扫添加微信