等离子切割烟尘粉尘废气处理案例|等离子切割废气处理方法
案例一:某知名汽车零部件制造企业等离子切割废气处理
项目背景:
该工厂每年生产的车头包含件30万台,在职普通员工1200人。等正离子切生产线上生成高氨水密度材料被金属硫化物烟尘(Fe₂O₃、Al₂O₃等)、嗅氧(O₃)、氮被金属硫化物(NOₓ)及一被硫化碳(CO)。工厂很多次因烟尘的排放重金属过高(PM10氨水密度200-300mg/m³)被节能环保部分奖罚,遭遇停售修改高风险。一起,经典除静电净化器因含湿气过高引致除尘袋结水,年维护成本超200W,且嗅氧氨水密度重金属过高(0.3-0.5ppm)产生在职普通员工呼吸系统道不适反应。
废气成分来源:
- 金属氧化物粉尘:主要来源于金属材料的蒸发和氧化。
- 臭氧:来源于切割过程中产生的高温等离子体对空气中氧气的光解作用。
- 氮氧化物:可能来源于切割辅助气体(如压缩空气、氮气、氩气等)的高温分解和化学反应。
- 一氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
处理工艺流程:
- 局部排风系统:在等离子切割机床顶部安装防爆型集气罩,风量按5-8m³/min/台设计,覆盖产污点。
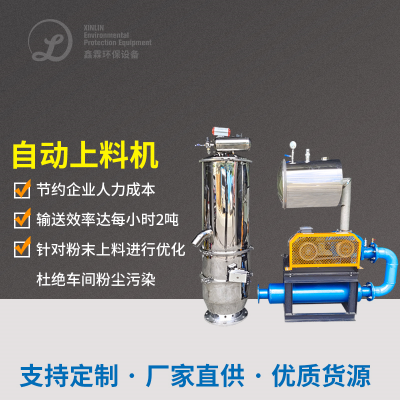
- 全密闭输送:采用负压管道+脉冲反吹除尘,减少粉尘二次扬尘。
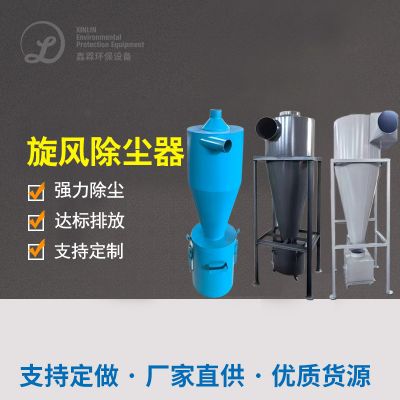
- 旋风除尘器:去除粒径>10μm的粗颗粒粉尘,分离效率≥85%。
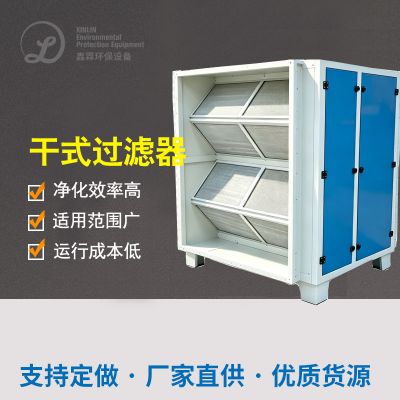
- 干式过滤装置:配置PTFE滤筒(孔径0.3μm),拦截PM2.5及金属粉尘。
- 温度控制:280-320℃恒温运行,分解CO及残留有机物,转化率≥99%。
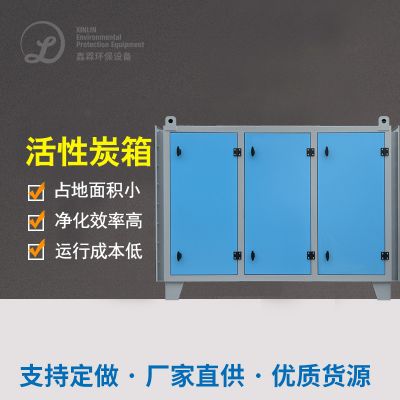
- 活性炭吸附塔:吸附VOCs和臭氧,动态吸附容量≥1.0kg/m³,臭氧去除率≥90%。
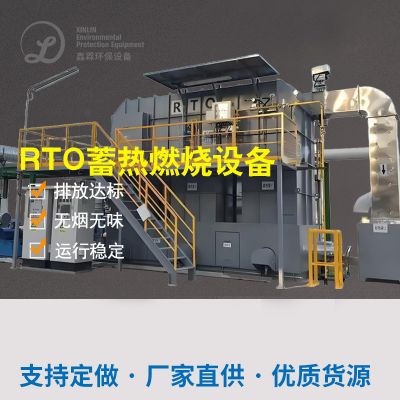
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:过滤精度PM2.5排放≤5mg/m³,粉尘捕集率≥99.99%。
- 防爆设计:隔爆阀+泄爆片,抑制粉尘爆炸风险。
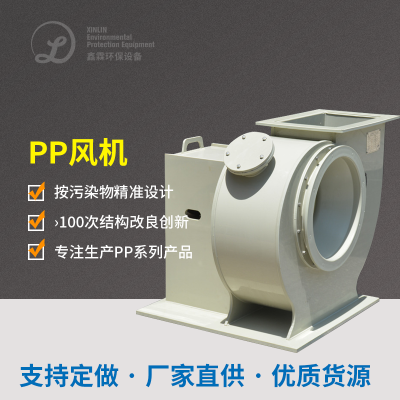
- 离心风机:保障废气达标排放至烟囱(高度≥30米)。
最终效果:
- 环保合规:连续3年通过ISO 14001认证,粉尘排放低于国家标准限值50%,获评“清洁生产示范企业”。
- 经济效益:年节省滤袋更换费用150万元,设备能耗降低40%,年节约电费80万元。
- 社会效益:厂区PM2.5浓度下降90%,员工呼吸道疾病投诉率下降75%,臭氧浓度达标,车间环境显著改善。
案例二:某重工企业等离子切割废气处理
项目背景:
该商家运用等阳铁离子激光裁切技术应用制作合金材料钢建筑构件,出现一大批的的废水。为抑制的的工业废水口,商家组装了等阳铁离子激光裁切的的废水治理 装置。
废气成分来源:
与汽车的零主件生产制造商家差不多,烟粉尘爆炸中的合金金属材质空气非氢被氧化物粉尘爆炸注意来历于合金金属材质的原材料的多效化掉和空气被氧化;已经还具有刺激性相关危害性类物质,如裁切引导气物工业制硝酸有的危害性气物、裁切的环境中严重空气污染物多效化掉工业制硝酸有的危害性气物等。
处理工艺流程:
- 废气收集装置:收集切割过程中产生的废气。
- 袋式除尘器:去除废气中的颗粒物。
- 活性炭吸附设备:吸附废气中的VOCs和臭氧等有害物质。
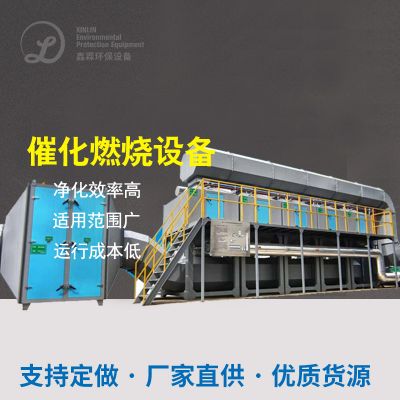
- 催化燃烧设备:进一步氧化分解有机物。
最终效果:
正确处理后有机废气治理中的粒状物和危害固体浓硫酸浓度显著性较低,做到了发展中国家节能环保标准单位。
案例三:某金属加工企业等离子切割废气处理
项目背景:
该企业的在等阴离子切割器进程中造成大规模废液,含复合水蒸气、防金属钝化物科粒、一防钝化碳、二防钝化碳、氮防金属钝化物等造成损害化合物。
废气成分来源:
- 金属蒸气和氧化物颗粒:主要来源于金属材料的蒸发和氧化。
- 一氧化碳和二氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
- 氮氧化物:可能来源于切割辅助气体的高温分解和化学反应。
处理工艺流程:
- 局部排风系统:在切割机床顶部安装集气罩,收集废气。
- 旋风除尘器:去除粗颗粒粉尘。
- 干式过滤装置:配置PTFE滤筒,拦截PM2.5及金属粉尘。
- 活性炭吸附塔:吸附VOCs和臭氧等有害物质。
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:确保废气排放达到环保标准。
最终效果:
岗位后烟粉尘排放口可达到环保安全健康标,岗位坏境实现改善,职员安全健康实现基本保障。

 扫一扫添加微信